Artykuł sponsorowany
Dlaczego kolejność operacji na tokarce decyduje o geometrii i tolerancjach detalu
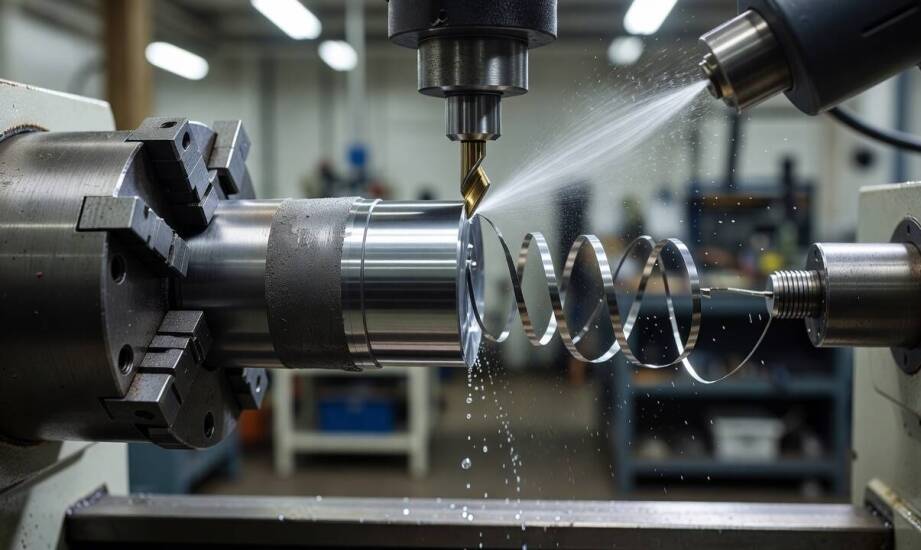
Ten sam detal cylindryczny nierzadko osiąga zupełnie inne tolerancje wymiarowe i parametry chropowatości powierzchni w zależności od zaplanowanej sekwencji obróbki. Zmiana kolejności poszczególnych etapów wpływa bezpośrednio na stabilność baz obróbkowych oraz ujawnianie się ukrytych naprężeń materiałowych. Prawidłowo zaprojektowane toczenie CNC uwzględnia zjawisko odkształceń po zwolnieniu mocowania. Kolejność przejść zgrubnych, półwykańczających i wykańczających decyduje w ostatecznym rozrachunku o precyzyjnej geometrii komponentu.
Rola toczenia zgrubnego i stabilizacja bazy
Etap zgrubny usuwa największą część nadmiarowego materiału przy zastosowaniu dużych głębokości skrawania i wysokich posuwów. Taki tryb pracy generuje znaczne siły oddziałujące na detal oraz wprowadza silne naprężenia wewnętrzne w strukturze metalu. Po wyjęciu elementu z uchwytu tokarki zgromadzona energia często powoduje zauważalne odkształcenia. Problem ten dotyka w szczególności części cienkościennych oraz detali z materiałów o podwyższonej podatności na deformacje. Wymiary bezpośrednio po zgrubieniu mogą odbiegać od założeń projektu, osiągając wstępnie klasę dokładności IT11.
Przejście półwykańczające stabilizuje powierzchnię bazową i przygotowuje równomierny naddatek na finalny etap skrawania. Zabieg ten wyraźnie ogranicza ryzyko utraty geometrii przed ostatecznym wykończeniem. W praktyce warsztatowej odpowiednio zaplanowana obróbka na tym etapie daje szansę na osiągnięcie dokładności na poziomie IT10–IT8. Chropowatość powierzchni może oscylować wokół Ra 10–1,25 μm, jednak rzeczywiste wartości zależą od poziomu drgań maszyny i sztywności samego narzędzia. Wypracowany fundament stanowi bezpieczną bazę pod dalszą formę obróbki.
Toczenie wykańczające i operacje uzupełniające
Etap wykańczający kształtuje ostateczny wymiar, jakość powierzchni oraz powtarzalność serii produkcyjnej. Narzędzie pracuje tu przy niewielkich posuwach i małych głębokościach skrawania. W sprzyjających warunkach technologicznych operacja pozwala uzyskać klasy tolerancji rzędu IT8–IT7. Parametr chropowatości nierzadko spada do poziomu Ra 1,6–0,8 μm. Końcowa precyzja zależy tu w dużej mierze od ewentualnych błędów kinematycznych obrabiarki oraz stopnia zużycia płytek skrawających. W CFT Precyzja wplatamy niezbędne operacje uzupełniające w jeden cykl mocowania, aby zachować optymalne parametry dla sektora zbrojeniowego i przemysłu ciężkiego.
Wykorzystanie wieloosiowych centrów tokarskich pozwala poszerzyć proces skrawania o dodatkowe zabiegi bez zmiany bazy odniesienia. Taka strategia znacząco ogranicza błędy wynikające z wielokrotnego przekładania materiału. Poszczególne operacje uzupełniające pełnią ściśle określone funkcje technologiczne:
- Wiercenie osiowe i mimośrodowe tworzy otwory przelotowe bez zdejmowania części z uchwytu, co sprzyja zachowaniu wysokiej współśrodkowości względem średnicy zewnętrznej detalu.
- Roztaczanie koryguje geometrię otworów i niweluje odchyłki osiowości powstałe na wcześniejszych etapach prac wstępnych.
- Rowkowanie zewnętrzne i wewnętrzne kształtuje wgłębienia chroniąc przed przesunięciem geometrii, ponieważ nóż kształtowy pracuje względem tej samej bazy pomiarowej.
- Gwintowanie na samym końcu cyklu nadaje ostateczny profil zwojów i chroni gwint przed uszkodzeniami wywołanymi przez gorące wióry z toczenia zgrubnego.
Odpowiednie zaplanowanie powyższych kroków w jednym mocowaniu pozwala chronić przygotowane wcześniej powierzchnie odniesienia przed zarysowaniem lub zgnieceniem szczękami tokarki.
Końcowa jakość wyrobu metalowego opiera się na przemyślanej logice procesu technologicznego, a nie wyłącznie na sztywności parku maszynowego. Optymalny dobór parametrów cięcia musi iść w parze ze świadomym zarządzaniem naprężeniami uwalnianymi podczas pracy skrawaniem. Prawidłowo zaprojektowany cykl przejść ułatwia utrzymanie zakładanych tolerancji geometrycznych. Ścisłe powiązanie profilowania głównego ze zintegrowanymi operacjami dodatkowymi tworzy proces, który podnosi powtarzalność nawet najbardziej wymagających technologicznie komponentów.
Kategorie artykułów
Polecane artykuły

Jak wirtualny adres pomaga w profesjonalizacji obsługi klienta?

Jak doradztwo gospodarcze wspiera firmy w sytuacjach utraty karty kierowcy?

Jak okulary dark prima mogą podkreślić twój styl?
